01
Робот-манипулятор
Шестиосевая кинематика, грузоподъёмность под горелку и кабель-пакет, защита IP54/IP65 для сварочной среды.
Грузоподъёмность 6–20 кг · вылет 1,4–3,1 м · повторяемость ±0,05 мм
Подбираю источник, горелку и манипулятор под ваш металл. Синхронизация с конвейером. От аудита до серии — 8–12 недель. Без посредников: прямое партнёрство с KUKA, ABB, Fanuc, Yaskawa.
Цена ячейки «под ключ» складывается из этих шесть узлов. Убирая любой из них, вы теряете либо серийную повторяемость, либо безопасность оператора. Подбираем комплектацию под ваш металл и толщину.
Шестиосевая кинематика, грузоподъёмность под горелку и кабель-пакет, защита IP54/IP65 для сварочной среды.
Инвертор с цифровым интерфейсом под робота: режимы MIG/MAG, импульс, двойной импульс, DC+ для нержавейки.
Сварочная горелка с водяным или воздушным охлаждением, автоматическая станция очистки сопла и замены наконечника.
Кондукторы, базовые плиты, одно- и двухосевые позиционеры. Сварка в позиции под наилучший доступ к шву.
Лазерный датчик шва, отслеживание по току через ArcSense, фотограмметрия. Компенсация термодеформации в реальном времени.
Световая завеса типа 4, физическое ограждение, аварийные контуры, вытяжка сварочного аэрозоля, защита от УФ.
Подбираем манипулятор не по имени бренда, а по трём параметрам: жёсткость при выбранной нагрузке, точность траектории в тонком листе, скорость на длинных швах. Ниже — четыре платформы, с которыми работаем напрямую.
Жёсткость и точность для тяжёлых деталей — рам, балок, кузовных элементов. Серия KR 16–60 F выдерживает длинные кабель-пакеты без потери позиции.
Универсальность и сильный софт — RobotStudio позволяет моделировать ячейку ещё до закупки оборудования. Серия IRB 1660ID со встроенным кабель-пакетом.
Надёжность и большая сервисная сеть, высокий темп. Серия ARC Mate отличается высокой повторяемостью и агрессивным циклограммированием для серии.
Точность траектории — контроллер DX200 даёт лучшее в классе сглаживание криволинейных швов. Идеален для тонколистовой нержавейки и алюминия.
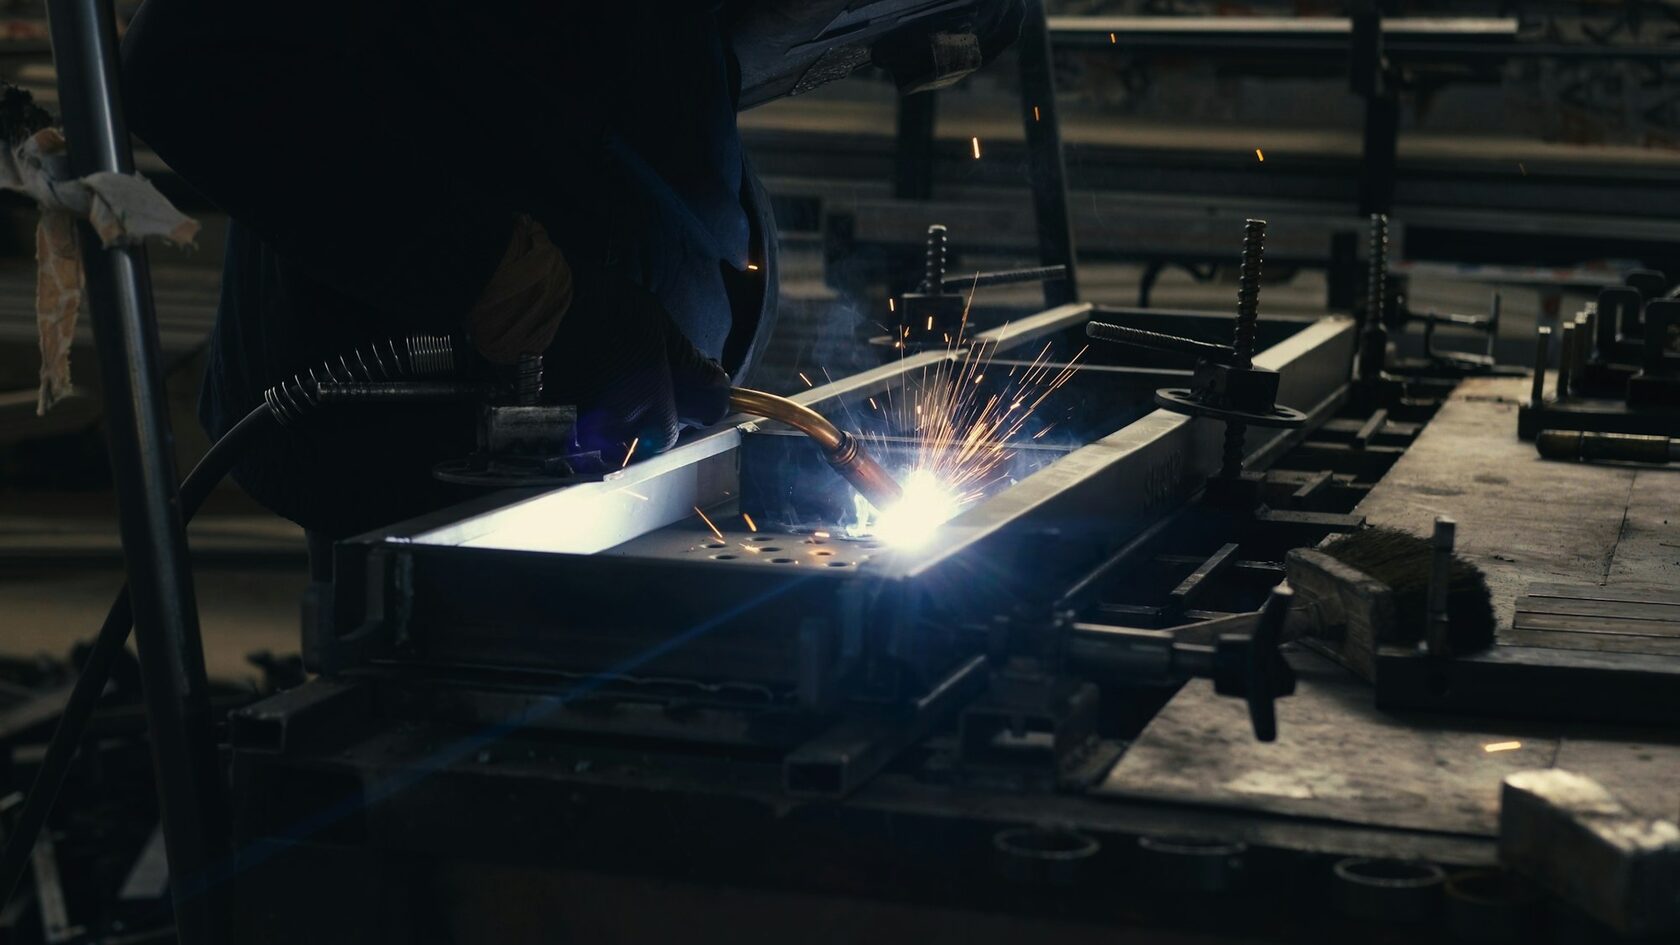
Задача. Заказчик выпускал 120 рам в месяц при ручной сварке тремя сварщиками. Брак по геометрии шва — 9%, простои из-за усталостных дефектов. Требовалось увеличить серию в 3 раза без расширения участка.
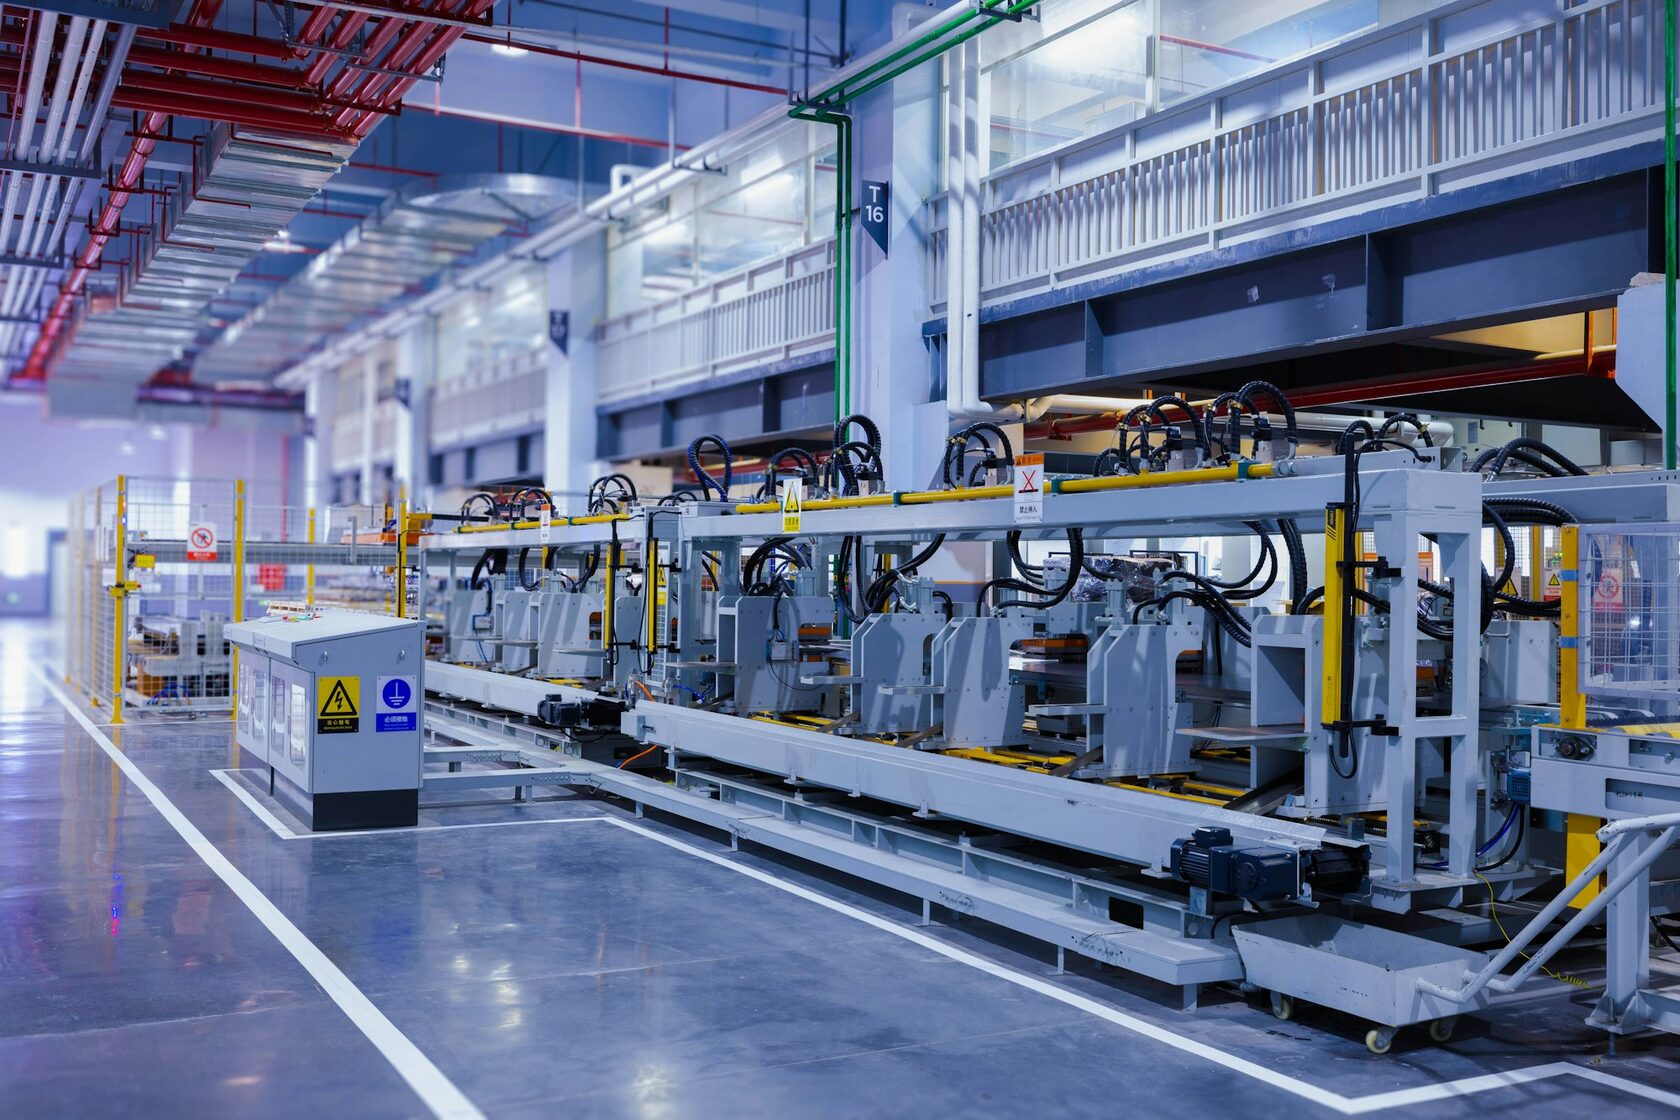
Задача. Изготовление корпусов молочных танков. Ручная TIG-сварка давала 38% деталей с цветами побежалости — участок доработки не справлялся. Нужно было исключить ручную зачистку.
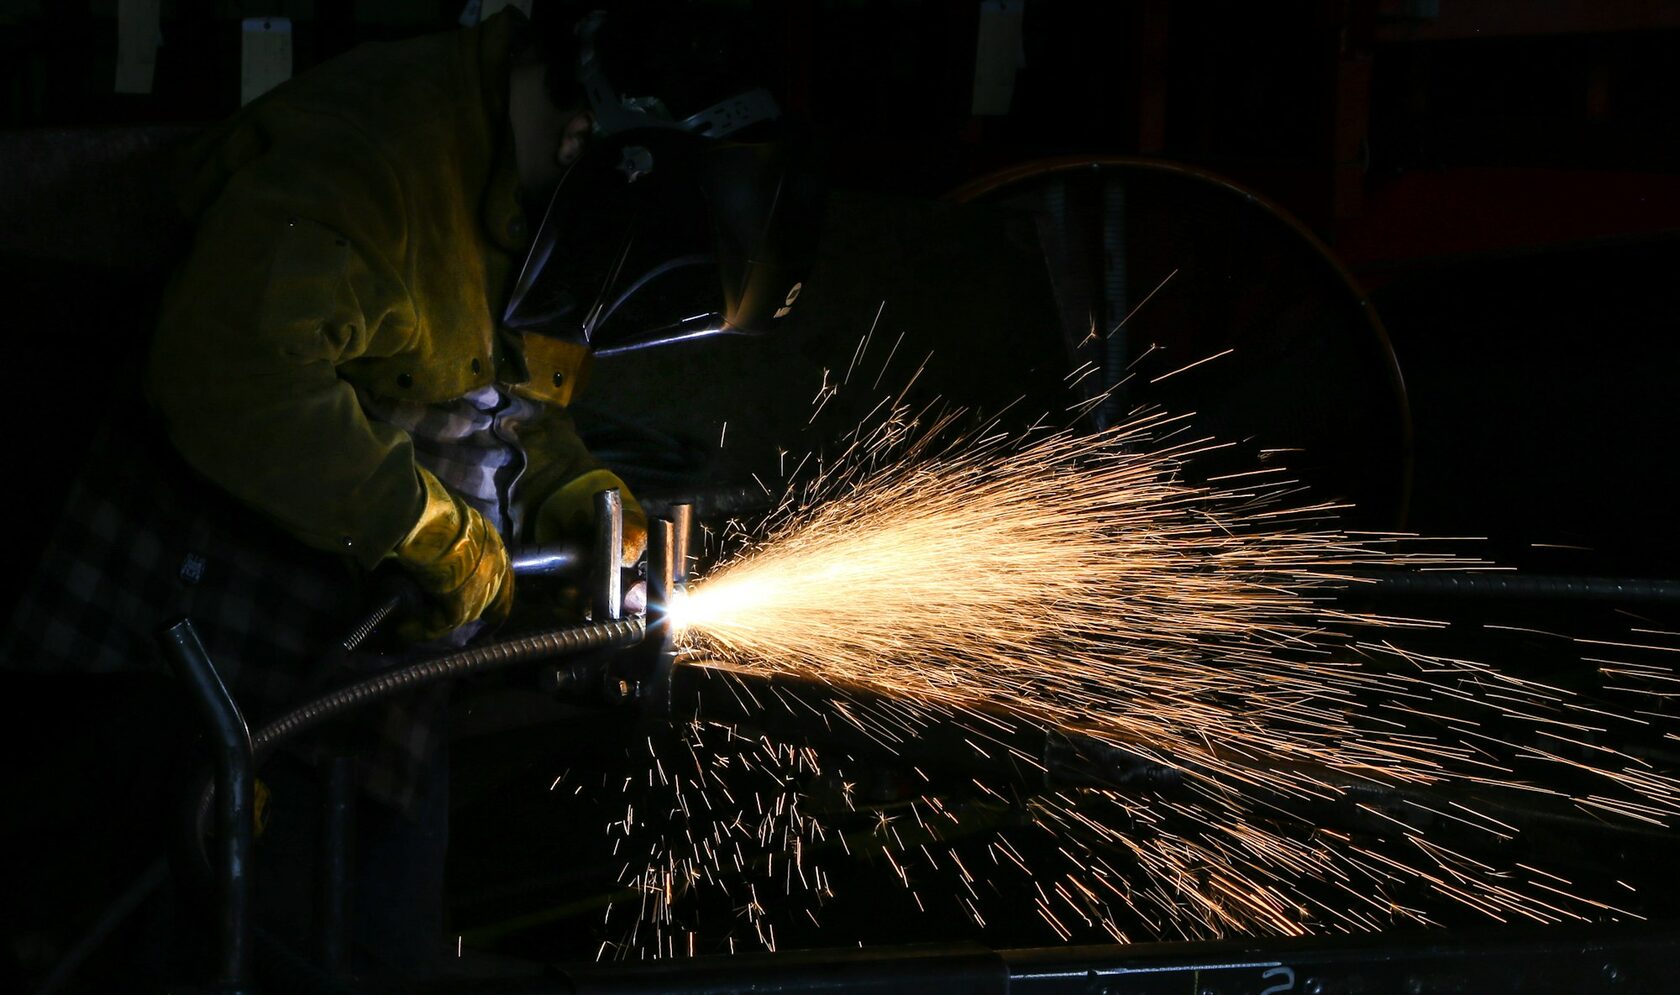
Задача. Производство кронштейнов для поставки на конвейер. Высокие требования по повторяемости и рентген-контролю — ручная сварка давала разброс по твёрдости зоны термического влияния.
Экономически целесообразный порог — от 500 однотипных деталей в год с повторяющимся швом. Ниже срок окупаемости растягивается за 18 месяцев и риски не окупить становятся ощутимыми. На малых сериях мы предлагаем рассмотреть коллаборативного робота или аутсорсинг сварки на нашей площадке.
Базовый комплекс с манипулятором 6 кг, источником MIG/MAG и оснасткой — от 3,5 млн ₽.
Средняя ячейка с позиционером и лазерным слежением за швом — 5–9 млн ₽.
Тяжёлая ячейка с двухосевым позиционером 5 тонн и интеграцией в конвейер — от 15 млн ₽.
Точная стоимость — после аудита и подготовки спецификации.
По нашим внедрениям 2018–2025 гг.: 11–14 месяцев при стабильной загрузке не менее 70% от проектной мощности. Ускорить окупаемость можно за счёт перевода сварщиков в операторы ячейки без увольнения и сокращения логистических перемещений детали между участками.
Сварщиков не увольняют — переобучаем в операторов ячейки. За 2 недели они осваивают загрузку деталей, контроль шва и экстренные остановы. На наших внедрениях ни один сварщик не был сокращён — высвободившееся время направляется на финишные операции и контроль качества.
При универсальной оснастке — 2–6 часов: замена кондуктора, правка точек базирования, прогон тестовой детали. На сериях с частой сменой номенклатуры закладываем быстросменные плиты и библиотеку программ — переключение сводится к 3 командам оператора.
Сервисная поддержка 24/7 по СПб и ЛО: выезд инженера в течение 8 часов, склад расходников в Петербурге, удалённая диагностика через VPN-канал к контроллеру. Плановое ТО — раз в 6 месяцев или 2000 моточасов, что наступит раньше.
Опишите задачу — в течение 2 часов пришлём оценку сроков, подходящую платформу и ориентировочный бюджет. Если задача подходит под роботизацию — выезжаем на участок и замеряем номенклатуру.
Поля «Имя» и «Телефон» обязательны.
